Artykuł sponsorowany
Dlaczego taśma dwustronna trzyma inaczej na betonie, stali i tworzywach
Montaż paneli ściennych, elementów konstrukcyjnych czy detali motoryzacyjnych przy użyciu taśmy samoprzylepnej to codzienność w wielu zakładach produkcyjnych. Praktyka pokazuje jednak, że aplikacja na różnych podłożach przynosi skrajnie odmienne rezultaty. Na gładkiej, czystej stali połączenie wytrzymuje ekstremalne obciążenia mechaniczne, podczas gdy na porowatym betonie lub tworzywach sztucznych o niskiej energii powierzchniowej materiał łączeniowy może ulec szybkiej degradacji. Różnice te nie wynikają z samej jakości użytego kleju, ale ze specyficznych właściwości fizykochemicznych konkretnych materiałów oraz sposobu ich przygotowania do procesu klejenia. Zrozumienie mechanizmów adhezji na tych trzech typach powierzchni pozwala uniknąć kosztownych błędów montażowych.
Energia powierzchniowa i struktura mikroskopowa podłoża
Energia powierzchniowa podłoża bezpośrednio determinuje stopień zwilżania powierzchni przez klej, co przekłada się na ostateczną siłę adhezji. Podłoża o wysokiej energii, do których zalicza się czysta stal czy aluminium, ułatwiają swobodne rozprzestrzenianie się masy klejącej. Taka charakterystyka pozwala na uzyskanie maksymalnego kontaktu molekularnego między spoiwem a metalem. Zupełnie inaczej zachowują się tworzywa sztuczne o niskiej energii powierzchniowej (LSE), takie jak polietylen czy polipropylen. Ich struktura chemiczna odpycha ciecze i kleje, dlatego skuteczne łączenie plastików LSE wymaga zastosowania specjalistycznych spoiw akrylowych lub wcześniejszej aplikacji primerów zwiększających napięcie powierzchniowe.
Beton stanowi osobne wyzwanie technologiczne. Choć charakteryzuje się średnią energią powierzchniową, jego główną przeszkodą jest mikroskopowa struktura. Porowatość i chropowatość betonu drastycznie ograniczają rzeczywistą powierzchnię styku z nośnikiem. Na idealnie gładkiej stali spoiwo tworzy ciągłą, równomierną warstwę zapewniającą wysoką odporność na siły ścinające. Na cemencie i betonie liczne mikropory sprawiają, że klej styka się jedynie z wierzchołkami nierówności. Brak odpowiedniej kompensacji tych ubytków prowadzi do mechanicznego oderwania się elementu nawet przy minimalnym obciążeniu statycznym.
Wpływ przygotowania obszaru roboczego i doboru nośnika
Parametry techniczne wyrobu schodzą na dalszy plan, jeśli obszar roboczy nie zostanie prawidłowo oczyszczony. Skrupulatne odpylenie, odtłuszczenie i wysuszenie powierzchni wpływają na wynik przyczepności w znacznie większym stopniu niż deklarowana w karcie technicznej wytrzymałość spoiwa. Resztki smarów przemysłowych, warstwa kurzu czy mikrowilgoć tworzą fizyczną barierę całkowicie blokującą proces sieciowania spoiwa z materiałem. Na profilach stalowych przetarcie obszaru alkoholem izopropylowym szybko przywraca optymalne warunki adhezyjne. W przypadku materiałów budowlanych konieczne jest fizyczne usunięcie luźnych frakcji oraz bezwzględne wysuszenie wilgoci technologicznej.
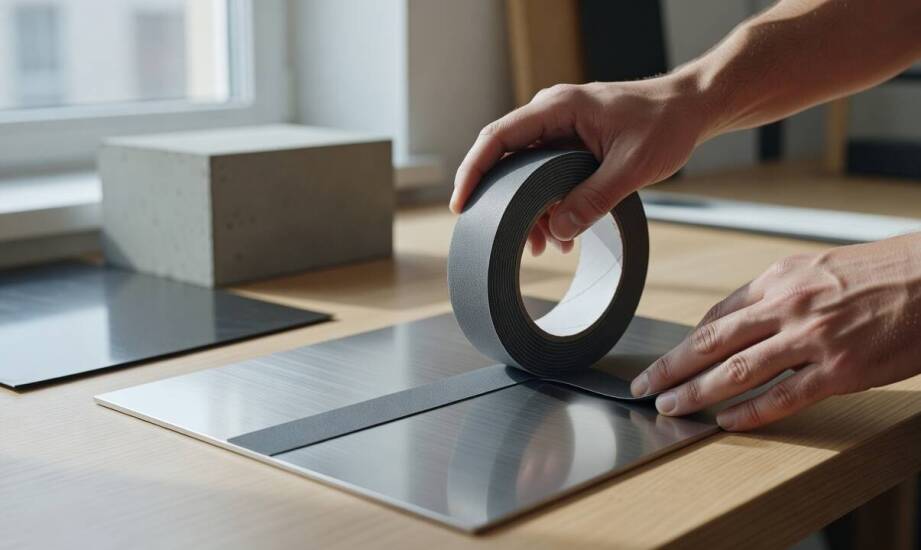
Drugim kluczowym parametrem decydującym o sukcesie aplikacji jest fizyczna budowa produktu łączeniowego. Grubość nośnika pozwala kompensować nierówności podłoża, co ma krytyczne znaczenie przy pracy z materiałami porowatymi. Zastosowanie grubszego nośnika piankowego sprawia, że materiał wnika w mikroszczeliny i zwiększa pole faktycznego kontaktu. Z kolei aplikacja na gładkich panelach stalowych wymaga zupełnie innego podejścia. Cienkie nośniki foliowe lub błony klejowe gwarantują tu równomierny docisk na całej długości i zapobiegają niepożądanemu zjawisku pływania elementu. Prawidłowo dobrana mocna dwustronna taśma klejąca z nośnikiem dopasowanym do faktury powierzchni eliminuje ryzyko punktowych naprężeń, które najczęściej inicjują proces odklejania.
Analiza obciążeń i weryfikacja poprawności montażu
Teoretyczne dopasowanie parametrów chemicznych nie zawsze w pełni odzwierciedla zachowanie materiału w trudnych warunkach eksploatacyjnych. Przeprowadzenie krótkiej próby montażowej na docelowym materiale ujawnia, jak układ zareaguje na wektory różnych sił. Praktyczne testy obciążeniowe na odrywanie pod kątem 90 stopni oraz weryfikacja odporności na ścinanie pozwalają zidentyfikować najsłabsze ogniwo połączenia. W środowisku przemysłowym siły działające na spoinę rzadko są jednokierunkowe. Zmiany temperatur, wibracje generowane przez maszyny czy cykliczne naprężenia wiatrowe wymuszają na nośniku stałą pracę.
Właściwa ocena otoczenia roboczego ułatwia selekcję optymalnego rozwiązania dla wymagających aplikacji inżynieryjnych. Łódzka firma Intra Sp. z o.o. w swojej codziennej praktyce dystrybucyjnej analizuje takie wyzwania, dostarczając dopasowane materiały dla branży budowlanej i motoryzacyjnej. Stabilność zamocowania zależy od synergii trzech czynników: odpowiedniej preparacji chemicznej, doboru elastyczności nośnika oraz uwzględnienia pełzania spoiny. Tylko zintegrowane podejście do tych elementów zapewnia trwałość adhezji na tak skrajnie różnych materiałach jak stal strukturalna, wibrowany beton i gładkie tworzywa sztuczne.
Kategorie artykułów
Polecane artykuły

Oflis, skręt włókien i sęki — które cechy surowych desek liściastych zmieniają wydajność rozkroju

W jaki sposób elektryczne pojazdy z napędem zmieniają branżę transportową?

Zamienne części do ciągników – jak wybrać najlepsze dla swojego modelu?